گیربکس هلیکال صنعتی | راهنمای کامل انتخاب و نگهداری
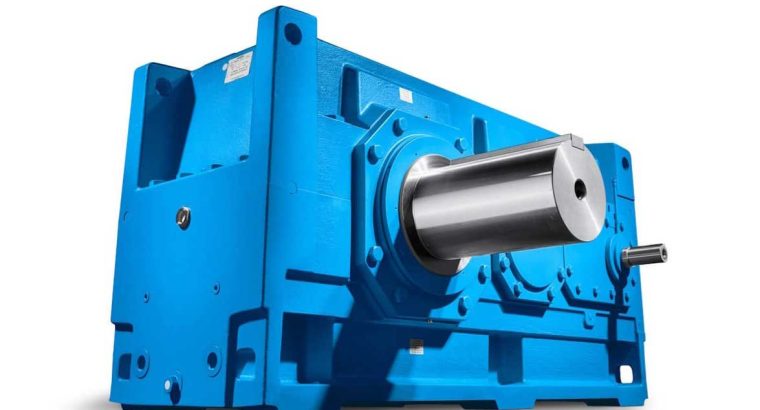
گیربکس هلیکال یک سیستم انتقال قدرت صنعتی است که با استفاده از چرخدندههای مارپیچ با زاویه ۱۵ تا ۳۰ درجه، نیرو را بهصورت تدریجی و پیوسته بین محورهای موازی منتقل میکند. این طراحی، راندمان ۹۵ تا ۹۸ درصدی و تحمل گشتاور تا ۱۱۷,۰۰۰ نیوتنمتر را در شرایط کاری مداوم ممکن میسازد. در این راهنما، مکانیزم عملکرد، مقایسه فنی با فناوریهای جایگزین، فرمولهای سایزینگ و پروتکلهای نگهداری پیشرفته بررسی میشود.
آناتومی و مکانیزم عملکرد چرخدندههای مارپیچ
هر گیربکس هلیکال از مجموعهای چرخدنده مارپیچ تشکیل شده که دندانههای آنها نه موازی با محور شفت، بلکه با زاویه مشخصی نسبت به آن تراشیده شدهاند. همین هندسه ساده، تمام رفتار مکانیکی سیستم را تعیین میکند. برخلاف چرخدندههای ساده (Spur Gears) که در هر لحظه فقط یک یا دو دنده درگیر دارند، در طراحی هلیکال سطح تماس بهصورت مورب گسترش مییابد و بار بین چندین دنده بهطور همزمان تقسیم میشود.
طبق استاندارد ISO 6336، ظرفیت تحمل بار در چرخدندههای هلیکال مستقیماً به ضریب همپوشانی (Contact Ratio) وابسته است. هرچه زاویه مارپیچ بزرگتر باشد، تعداد دندههای درگیر در هر لحظه بیشتر و تنش تماسی روی هر دنده کمتر خواهد بود. این اصل، پایه مهندسی تمام گیربکسهای صنعتی مدرن از سری R شرکت SEW-Eurodrive تا مدلهای سنگین چندمحوری است.
نقش زاویه مارپیچ در درگیری پیوسته و کاهش ضربه
در یک کارخانه سیمان، گیربکس شافت مستقیم یک الواتور با بار ضربهای مکرر کار میکند. اگر دندانهها صاف و موازی محور بودند، هر برخورد دنده با دنده بعدی یک ضربه آنی و کامل ایجاد میکرد؛ دقیقاً مثل کوبیدن چکش روی سطح فولاد. نتیجه: ارتعاش شدید، صدای بالا و خستگی زودرس ماده.
زاویه مارپیچ این سناریو را تغییر میدهد. درگیری از یک نقطه در لبه دنده آغاز شده و بهتدریج در سراسر سطح مارپیچ گسترش مییابد. این پدیده که در متون مهندسی Progressive Engagement نامیده میشود، سه اثر مستقیم دارد:
- حذف ضربات ناگهانی (Shock Loads) و انتقال نرم نیرو
- افزایش ضریب همپوشانی به ۲ تا ۳ دنده درگیر همزمان
- کاهش سطح صدا حتی در دورهای ۱۴۰۰ تا ۳۰۰۰ RPM
بر اساس مرجع Dudley’s Gear Handbook، بهینهترین زاویه مارپیچ برای تعادل بین ظرفیت بار و نیروی محوری تولیدشده، بین ۲۰ تا ۲۵ درجه است.
زاویه کمتر از ۱۵ درجه، مزیت درگیری تدریجی را عملاً از بین میبرد. زاویه بیشتر از ۳۰ درجه نیز نیروی محوری (Axial Thrust) را به سطحی میرساند که یاتاقانهای استاندارد قادر به تحمل آن نیستند. مهندسان طراح در این بازه، تعادل دقیق بین راندمان انتقال و عمر یاتاقانها را برقرار میکنند.
تحلیل توزیع بار روی محورهای موازی و متقاطع
یک اشتباه رایج در خرید صنعتی، نادیده گرفتن آرایش محورهاست. گیربکس هلیکال ذاتاً برای انتقال نیرو بین محورهای موازی طراحی شده است. شفت ورودی و خروجی در یک راستا یا موازی هم قرار دارند و نیرو بدون تغییر جهت منتقل میشود. این سادهترین و پربازدهترین پیکربندی است.
اما در برخی ماشینآلات، محدودیت فضایی تغییر جهت ۹۰ درجهای قدرت را ضروری میکند. اینجا دو مسیر وجود دارد: استفاده از گیربکس بول هلیکال (ترکیب دنده مارپیچ با دنده مخروطی) یا استفاده از آرایش متقاطع (Crossed-axis) که در آن محورهای ورودی و خروجی نه موازی و نه متقاطع، بلکه در زاویه فضایی قرار دارند. آرایش متقاطع از نظر تئوری با چرخدندههای هلیکال ممکن است، اما سطح تماس نقطهای باقی میماند و ظرفیت بار بهشدت افت میکند.
برای کاربردهای سنگین با گشتاور بالای ۵۰۰۰ نیوتنمتر، آرایش متقاطع عملاً منسوخ شده است. استاندارد AGMA 2001 صراحتاً استفاده از چرخدنده هلیکال در آرایش متقاطع را به بارهای سبک و دورهای پایین محدود میکند. در عمل، صنایع فولاد و سیمان ایران از گیربکسهای چندمحوری موازی (معروف به قورباغهای یا طرح روسی) استفاده میکنند که تمام مراحل کاهش دور در محورهای موازی انجام میشود و راندمان کل سیستم بالای ۹۴ درصد باقی میماند.
مزایای فنی و تقابل با مدلهای حلزونی و کرانویلپینیون
انتخاب فناوری انتقال قدرت همواره یک مصالحه مهندسی بین راندمان، ابعاد و هزینه است. مقایسه دقیق چرخدنده مارپیچ با رقبای سنتی مانند مدلهای حلزونی (Worm) و کرانویلپینیون (Bevel)، مرزهای کاربردی هر کدام را در صنایع مختلف مشخص میکند. تحلیل این تفاوتها از نگاه کاتالوگهای فروش فراتر رفته و به فیزیک درگیری دندانهها برمیگردد.
دستیابی به راندمان بالای ۹۵ درصد در انتقال قدرت و کاهش اتلاف حرارتی
در یک خط تولید اکستروژن پلیمر که بهصورت ۲۴ ساعته کار میکند، حتی دو درصد اتلاف انرژی به معنای دهها کیلووات حرارت اضافی در داخل پوسته چدنی است. گیربکسهای حلزونی به دلیل ماهیت لغزشی درگیری ماردون و چرخحلزون، راندمانی بین ۴۰ تا ۸۵ درصد دارند. این اصطکاک لغزشی عامل اتلاف است. در مقابل، گیربکس هلیکال با تکیه بر غلتش و لغزش کنترلشده میان دندانههای فولادی سختکاریشده، راندمان انتقال قدرت را به ۹۵ تا ۹۸ درصد میرساند.
کاهش اتلاف حرارتی مستقیماً بر ویسکوزیته روغن و عمر یاتاقانها تأثیر میگذارد. وقتی دمای کاری روغن از ۸۰ درجه سانتیگراد عبور کند، نرخ اکسیداسیون آن بهصورت نمایی افزایش مییابد. استاندارد AGMA 6010 تأکید میکند که حفظ راندمان بالا در بارهای مداوم، نیاز به سیستمهای خنککاری کمکی را در مدلهای هلیکال به حداقل میرساند. این ویژگی برای محیطهایی که تهویه مناسبی ندارند یک مزیت حیاتی محسوب میشود.
تفاوت بنیادین در تحمل گشتاور خروجی و پاسخ به شوکهای مکانیکی
سنگشکنهای فکی در معادن مس با شوکهای مکانیکی شدیدی مواجه میشوند که گاهی گشتاور لحظهای را تا سه برابر مقدار نامی بالا میبرد. در این شرایط، چرخدندههای حلزونی که معمولاً از جنس برنز هستند، دچار سایش سریع یا بریدگی دندانه میشوند. چرخدندههای فولادی شوک را میبلعند. ساختار هلیکال با توزیع بار روی چندین دنده همزمان و استفاده از آلیاژهای فولادی کربوریزه شده (مانند 16MnCr5)، مقاومت بینظیری در برابر خستگی سطحی (Pitting) و شکست دندانه از خود نشان میدهد.
مهندسان برای مقابله با این شوکها از ضریب سرویس (Service Factor) استفاده میکنند. برای یک نوار نقاله با بار یکنواخت، ضریب سرویس ۱.۰ کفایت میکند، اما برای یک سنگشکن با کارکرد ۲۴ ساعته، این ضریب باید حداقل ۲.۰ یا بیشتر در نظر گرفته شود. محاسبه دقیق این ضریب، حلقه مفقوده بسیاری از خرابیهای زودرس در خطوط فرآوری مواد معدنی است.
بررسی محدودیتهای نسبت تبدیل (Reduction Ratio) در هر تکنولوژی
هر مرحله از درگیری چرخدنده در یک سیستم کاهنده، معمولاً نسبت تبدیلی بین ۱:۳ تا ۱:۵ ایجاد میکند. برای رسیدن به نسبتهای بالا مانند ۱:۱۰۰، مهندسان مجبورند سه یا چهار مرحله کاهش دور را بهصورت سری در یک پوسته طراحی کنند. این موضوع طول و وزن تجهیز را بهطور چشمگیری افزایش میدهد. در همین نقطه است که فناوریهای حلزونی با دستیابی به نسبت ۱:۱۰۰ تنها در یک مرحله، برتری ابعادی خود را نشان میدهند.
صنایع سنگین ایران برای دور زدن این محدودیت ابعادی، به سراغ گیربکسهای شفت موازی چندمحوری میروند. در این طراحی که به نام قورباغهای شناخته میشود، نیرو از طریق چندین محور میانی منتقل شده و ضمن حفظ راندمان بالای هلیکال، نسبت تبدیلهای نجومی تا ۱:۴۰۰ نیز قابل دستیابی است. این معماری پیچیده، هزینه ماشینکاری و مونتاژ را بالا میبرد اما برای آسیابهای سیمان تنها راهحل منطقی است.
کاربردهای کلیدی در خطوط تولید و ماشینآلات سنگین
بخش انتقال قدرت در هر کارخانه، قلب تپنده آن محسوب میشود. گیربکس هلیکال به دلیل انعطافپذیری در آرایش محورها و قابلیت کوپل شدن با انواع الکتروموتورها و هیدروموتورها، در طیف وسیعی از صنایع از بستهبندی مواد غذایی تا نورد فولاد حضور دارد. بررسی دقیقتر این کاربردها نشان میدهد که هر صنعت الزامات فنی منحصربهفردی را به این تجهیزات تحمیل میکند.
سیستمهای نوار نقاله طولانی و اکسترودرهای صنعتی
یک نوار نقاله سربار (Overland Conveyor) به طول دو کیلومتر در یک معدن سنگآهن، نیازمند چندین درایو محرک است که باید با دقت کامل همگامسازی شوند. همگامسازی موتورها حیاتی است. در این سیستمها، گیربکسهای هلیکال شفت مستقیم یا کرانویلپینیون به همراه اینورترهای فرکانس متغیر (VFD) استفاده میشوند تا از تقسیم یکنواخت کشش تسمه جلوگیری کنند. صلبیت پیچشی (Torsional Stiffness) بالای شفتهای خروجی هلیکال، از نوسانات سرعت در طول مسیر جلوگیری میکند.
در سوی دیگر، اکسترودرهای صنعتی تولید لولههای پلیاتیلن یا پروفیلهای PVC، گشتاورهای بسیار بالا و سرعتهای چرخش پایین را طلب میکنند. مواد مذاب پلیمری مقاومت زیادی در برابر چرخش مارپیچ اکسترودر ایجاد میکنند. گیربکسهای اختصاصی اکسترودر که بر پایه معماری هلیکال چندمرحلهای طراحی شدهاند، دارای یاتاقانهای کفگرد غلتکی بسیار بزرگی هستند تا نیروی محوری عظیم ناشی از فشار مواد مذاب را مستقیماً به پوسته چدنی منتقل کنند.
میکسرها، سنگشکنها و کورههای دوار با بارهای دینامیک بالا
کورههای دوار در کارخانجات سیمان، استوانههای فولادی غولپیکری هستند که صدها تن مواد را در دمای بیش از ۱۴۰۰ درجه سانتیگراد میچرخانند. گیربکس اصلی کوره باید از طریق یک چرخدنده تاجی (Girth Gear) بسیار بزرگ، گشتاور را به بدنه کوره منتقل کند. در این کاربرد، بارهای دینامیک ناشی از تغییر شکل حرارتی بدنه کوره و جابجایی مواد داخل آن، نیروهای شعاعی و محوری شدیدی را به شفت خروجی گیربکس تحمیل میکند. استفاده از یاتاقانهای بشکهای (Spherical Roller Bearings) در این مدلها الزامی است.
میکسرهای صنعتی در صنایع شیمیایی نیز با چالشهای مشابهی روبرو هستند. همزدن سیالات با ویسکوزیته بالا یا حاوی ذرات جامد ساینده، باعث ایجاد نوسانات گشتاوری مداوم میشود. طراحی مدولار گیربکس هلیکال به مهندسان اجازه میدهد تا با افزودن پمپهای روغنکاری اجباری و فیلترهای مغناطیسی برای جذب برادههای ناشی از سایش، عمر مفید تجهیز را در این شرایط خشن به بیش از ده سال برسانند.
راهنمای محاسباتی و پروتکلهای نگهداری الکتروگیربکس هلیکال
خرید یک گیربکس هلیکال با کیفیت، تنها نیمی از مسیر است. آمار شرکتهای بیمه صنعتی در آلمان نشان میدهد که ۶۸ درصد از خرابیهای زودرس در سیستمهای انتقال قدرت، نه به دلیل نقص طراحی، بلکه ناشی از محاسبات اشتباه در مرحله انتخاب و عدم رعایت پروتکلهای نگهداری پیشگیرانه است. در این بخش، فرمولهای مهندسی و چکلیستهای عملیاتی که مهندسان نت حرفهای در صنایع سنگین استفاده میکنند، ارائه میشود.
فرمولهای تعیین ضریب سرویس (Service Factor) بر اساس چرخه کاری روزانه
یک مهندس طراح در کارخانه فولاد مبارکه، نمیتواند صرفاً با دانستن توان موتور (مثلاً ۱۱۰ کیلووات) و دور خروجی مورد نیاز، گیربکس را از کاتالوگ انتخاب کند. این رویکرد منجر به فاجعه میشود. فرمول صحیح محاسبه گشتاور نامی مورد نیاز به شکل زیر است:
Tₙ ≥ Tₘ × fₛ
که در آن Tₙ گشتاور نامی کاتالوگ، Tₘ گشتاور محاسبهشده از روی توان موتور (با فرمول T = 9550 × P / n)، و fₛ ضریب سرویس است. جدول استاندارد AGMA 2001 برای تعیین fₛ، سه متغیر کلیدی را در نظر میگیرد:
- نوع بار: یکنواخت، با شوک متوسط، یا با شوک سنگین
- چرخه کاری روزانه: کمتر از ۱۰ ساعت، ۱۰ تا ۲۴ ساعت، یا مداوم
- نوع ماشین محرک: الکتروموتور، توربین بخار، یا موتور احتراق داخلی
بهعنوان مثال عملی، یک میکسر صنعتی در کارخانه رنگ که ۱۶ ساعت در روز کار میکند و با بار با شوک متوسط مواجه است، نیاز به ضریب سرویس ۱.۵ دارد. اگر گشتاور محاسبهشده موتور ۸۰۰ نیوتنمتر باشد، گشتاور نامی کاتالوگ باید حداقل ۱۲۰۰ نیوتنمتر باشد. نادیده گرفتن این ضریب، منجر به شکست دندانهها در ماه سوم کاری میشود.
پایش وضعیت یاتاقانها با آنالیز طیف فرکانسی (FFT)
خرابی یاتاقانهای غلتکی در گیربکسهای هلیکال، معمولاً با یک الگوی فرکانسی خاص خود را نشان میدهد. مهندسان نت حرفهای از ابزارهای آنالایزر ارتعاشات (Vibration Analyzer) با قابلیت FFT استفاده میکنند تا این الگوها را قبل از شکست کامل شناسایی کنند. هر یاتاقان دارای فرکانس مشخصه خرابی (Bearing Defect Frequency) است که به تعداد غلتکها، قطر یاتاقان و زاویه تماس بستگی دارد.
وقتی یک غلتک یا رینگ داخلی یاتاقان دچار ترک خوردگی میشود، در هر دور چرخش یک ضربه کوتاه ایجاد میکند. این ضربه در طیف فرکانسی بهصورت یک پیک (Peak) در فرکانس مشخصه ظاهر میشود. اگر این پیک ۶ دسیبل بالاتر از سطح پایه ارتعاشات باشد، یاتاقان وارد فاز خرابی شده و باید در اولین فرصت برنامهریزیشده تعویض شود. استاندارد ISO 10816-3 سطوح هشدار و خطر ارتعاشات را برای ماشینآلات صنعتی بهصورت دقیق تعریف کرده است.
علاوه بر فرکانس، شکل موج زمانی (Time Waveform) نیز اطلاعات حیاتی ارائه میدهد. یک موج ضربهای با دامنه بالا و تکرار منظم، نشاندهنده خرابی یاتاقان است. در مقابل، یک موج سینوسی با دامنه متغیر، معمولاً ناشی از عدم همراستایی (Misalignment) شفتهاست. تشخیص این تفاوت، کلید جلوگیری از تعویضهای غیرضروری قطعات است.
زمانبندی تعویض روغن بر اساس دمای کاری و ویسکوزیته سینماتیک
روغن واسکازین صنعتی در داخل گیربکس هلیکال، سه وظیفه حیاتی بر عهده دارد: روانکاری سطوح درگیر، انتقال حرارت و محافظت در برابر خوردگی. اما این روغن بهمرور زمان دچار اکسیداسیون، کاهش افزودنیها و آلودگی با ذرات فلزی میشود. استاندارد AGMA 9005 دو رویکرد برای تعیین زمان تعویض روغن ارائه میدهد:
رویکرد مبتنی بر ساعت کارکرد: اولین تعویض پس از ۳۰۰ ساعت (دوره آببندی) برای خروج برادههای فلزی ناشی از سایش اولیه. تعویضهای بعدی هر ۲۵۰۰ ساعت یا سالی یکبار، هرکدام زودتر فرا برسد. این روش ساده است اما شرایط واقعی کاری را نادیده میگیرد.
رویکرد مبتنی بر وضعیت (Condition-Based): نمونهبرداری دورهای از روغن و ارسال به آزمایشگاه تریبولوژی. آزمایش ویسکوزیته سینماتیک در دمای ۴۰ درجه سانتیگراد، نشان میدهد که آیا روغن هنوز خواص روانکاری خود را حفظ کرده است. اگر ویسکوزیته بیش از ۱۵ درصد از مقدار نامی افت کرده باشد، روغن باید تعویض شود. آزمایش عدد اسیدی (TAN) نیز میزان اکسیداسیون روغن را نشان میدهد.
دمای کاری روغن نیز بر زمان تعویض تأثیر میگذارد. قانون مونتروس (Montross Rule) میگوید که به ازای هر ۱۰ درجه سانتیگراد افزایش دما، نرخ اکسیداسیون روغن دو برابر میشود. اگر دمای روغن در یک گیربکس هلیکال بهطور مداوم بالای ۸۵ درجه باشد، فواصل تعویض باید نصف شود. نصب سیستمهای خنککاری کمکی مانند فن یا مبدل حرارتی روغن-آب، در این شرایط ضروری است.
چالشهای نصب و الزامات همراستایی شفت (Shaft Alignment)
حتی بهترین گیربکس هلیکال با دقیقترین تلرانسهای ساخت، اگر روی یک فونداسیون نامناسب نصب شود یا با الکتروموتور همراستا نباشد، در کمتر از شش ماه دچار خرابی خواهد شد. آمار شرکت SKF نشان میدهد که بیش از ۵۰ درصد خرابیهای یاتاقان در سیستمهای انتقال قدرت، ریشه در عدم همراستایی (Misalignment) صحیح شفتها دارد. این بخش، پروتکلهای نصب حرفهای را تشریح میکند.
کاربرد ابزارهای لیزری برای حذف بارهای محوری مخرب و سایش زودرس
در گذشته، مهندسان نصب از ساعت اندیکاتور (Dial Indicator) و خطکش فلزی برای همراستایی استفاده میکردند. این روشها دقتی در حد ۰.۱ میلیمتر ارائه میدادند که برای گیربکسهای مدرن با سرعتهای بالا کافی نیست. ابزارهای الاینمنت لیزری (Laser Shaft Alignment) امروزه دقتی در حد ۰.۰۰۱ میلیمتر (یک میکرون) فراهم میکنند.
عدم همراستایی به دو شکل ظاهر میشود: ناهمراستایی زاویهای (Angular) و ناهمراستایی موازی (Parallel). در نوع زاویهای، محورهای شفت موتور و گیربکس در یک نقطه تلاقی میکنند اما زاویهای نسبت به هم دارند. این حالت باعث ایجاد نیروی محوری روی یاتاقانها میشود. در نوع موازی، محورها موازی هستند اما در یک راستا قرار ندارند. این حالت نیروی شعاعی اضافی ایجاد میکند. در عمل، اکثر نصبها ترکیبی از هر دو نوع را دارند.
یک مثال واقعی از یک کارخانه نساجی: یک الکتروموتور ۴۵ کیلووات که درایو یک ماشین بافندگی را تأمین میکرد، هر چهار ماه دچار خرابی کوپلینگ و شکست بلبرینگ میشد. تیم نت با استفاده از ابزار الاینمنت لیزری متوجه شد که ناهمراستایی زاویهای ۰.۸ میلیمتر بر متر وجود دارد. پس از اصلاح دقیق با استفاده از شیمهای کالیبره، عمر یاتاقانها به بیش از دو سال رسید.
اهمیت فونداسیون صلب و استفاده از شیمگذاری برای جلوگیری از رزونانس
گیربکس هلیکال در حین کار، ارتعاشات و نیروهای دینامیکی تولید میکند. اگر این تجهیزات روی یک فونداسیون ضعیف یا انعطافپذیر نصب شوند، ارتعاشات تقویت شده و به رزونانس منجر میشوند. رزونانس، دامنه ارتعاشات را تا دهها برابر افزایش داده و باعث شکست خستگی (Fatigue Failure) در شفتها، پیچهای اتصال و حتی پوسته چدنی میشود.
استاندارد ANSI/AGMA 6010 الزامات فونداسیون برای گیربکسهای صنعتی را بهصورت دقیق تعریف کرده است. فونداسیون بتنی باید حداقل سه برابر سنگینتر از وزن کل مجموعه موتور و گیربکس باشد. پیچهای اتصال (Anchor Bolts) باید با گشتاور مشخص و بهصورت ضربدری محکم شوند. استفاده از شیمهای فولادی کالیبره برای تنظیم ارتفاع و تراز، بسیار بهتر از روشهای سنتی مانند استفاده از ورقهای فلزی برشخورده یا حتی بدتر، استفاده از چوب و پلاستیک است.
یک نکته عملی که اغلب نادیده گرفته میشود: پس از سفت کردن پیچهای اتصال، همراستایی باید دوباره بررسی شود. سفت کردن پیچها میتواند پایههای گیربکس را کمی تغییر شکل داده و همراستایی دقیق را بههم بزند. این پدیده که Soft Foot نامیده میشود، با استفاده از ابزارهای الاینمنت لیزری قابل تشخیص و اصلاح است. هر پایهای که بیش از ۰.۰۵ میلیمتر فاصله با سطح فونداسیون داشته باشد، باید با شیم پر شود.
معیارهای انتخاب برند و استراتژی خرید در بازار صنعتی ایران
بازار گیربکسهای صنعتی در ایران با چالشهای منحصربهفردی روبروست. تنوع برندهای وارداتی، وجود تجهیزات استوک (Reconditioned) در کنار مدلهای نو، و نبود شفافیت کافی در مشخصات فنی، تصمیمگیری را برای مدیران خرید و مهندسان نت دشوار کرده است. درک ساختار این بازار و معیارهای ارزیابی کیفیت، میتواند از سرمایهگذاریهای اشتباه و توقفات پرهزینه خطوط تولید جلوگیری کند.
تحلیل ردهبندی کیفی برندهای اروپایی، ترک و ایرانی
برندهای حاضر در بازار ایران را میتوان به سه رده اصلی تقسیم کرد. رده پریمیوم شامل غولهای اروپایی مانند SEW-Eurodrive، Flender و Bonfiglioli است. این برندها بالاترین کیفیت ساخت، دقیقترین تلرانسهای ماشینی و طول عمر ۲۰ ساله را ارائه میدهند. اما در بازار ایران، یافتن مدلهای کاملاً نو (آکبند) و ساخت روز اروپا بسیار دشوار و دارای قیمتهای نجومی است. اکثر تجهیزات موجود، استوک وارداتی یا مونتاژ داخل با قطعات وارداتی هستند.
رده میانرده شامل برندهای ترک مانند Yilmaz و ایتالیاییهای درجه دو مانند SITI و Motovario است. این برندها تعادل خوبی بین کیفیت و قیمت ایجاد کردهاند. گیربکسهای Yilmaz در سالهای اخیر سهم بزرگی از بازار ایران را به دست آوردهاند زیرا کیفیت قابل قبولی دارند و نسخه نو آنها راحتتر از برندهای آلمانی پیدا میشود. این رده برای ۸۰ درصد کاربردهای صنعتی عمومی، خطوط بستهبندی و نوار نقالههای نیمهسنگین مناسب است.
رده اقتصادی و سنگین شامل برندهای ایرانی مانند رها گیربکس است. این برنددر دو حوزه بیرقیب هست: ساخت گیربکسهای سنگین و سفارشی برای صنایع سیمان و فولاد، و ارائه گیربکسهای عمومی ارزان برای کاربریهای سبک. مزیت بزرگ آن دسترسی فوری به قطعات یدکی و خدمات تعمیرات در داخل کشور است. برای پروژههایی که بودجه محدود است یا توقف خط تولید قابل تحمل است، این گزینهها منطقی هستند.
ارزیابی اصالت کالا و تشخیص تجهیزات استوک از نو
خرید یک گیربکس هلیکال استوک که به عنوان نو فروخته شود، میتواند فاجعهبار باشد. چند شاخص کلیدی برای تشخیص وضعیت واقعی تجهیز وجود دارد. اولین مورد، پلاک مشخصات فنی (Nameplate) است. پلاکهای اصلی دارای حکاکی لیزری دقیق، شماره سریال قابل ردیابی و تاریخ ساخت هستند. پلاکهای چاپی یا با فونت نامنظم، نشانه جعلی بودن یا مونتاژ مجدد هستند.
دومین مورد، وضعیت سطوح ماشینکاریشده است. سطوح فلنج، شفت خروجی و پایههای نصب باید کاملاً صاف و بدون خط و خش باشند. وجود رنگشدگی روی این سطوح یا آثار جوشکاری، نشاندهنده تعمیرات قبلی است. سومین مورد، بوی روغن داخلی است. روغن تازه بوی مشخصی دارد، اما روغن سوخته یا اکسیدشده بوی تند و اسیدی دارد که با باز کردن درپوش بازبینی (Inspection Cover) قابل تشخیص است.
یک روش عملی دیگر، درخواست تست بار (Load Test) از فروشنده قبل از تحویل است. در این تست، گیربکس با بار نامی خود به مدت حداقل دو ساعت کار میکند و دمای بدنه، سطح ارتعاشات و صدای خروجی اندازهگیری میشود. اگر دمای بدنه بیش از ۲۰ درجه بالاتر از دمای محیط باشد یا صدای غیرعادی شنیده شود، تجهیز مشکل دارد. شرکتهای معتبر مانند SEW و Flender برای تجهیزات استوک خود گواهی بازرسی (Inspection Certificate) ارائه میدهند که شامل نتایج تستهای NDT، بلوچک (Blue Check) و پروفایلسنجی دندانههاست.
استاندارد ISO 2859-1 برای بازرسی آماری محمولههای صنعتی، سطح بازرسی (Inspection Level) و معیارهای پذیرش (Acceptance Criteria) را تعریف کرده است. برای خریدهای با ارزش بالا، استفاده از خدمات شرکتهای بازرسی شخص ثالث مانند SGS یا Bureau Veritas توصیه میشود. این شرکتها قبل از حمل تجهیزات از مبدأ، بازرسی کامل انجام داده و گزارش مستقل ارائه میدهند. هزینه این خدمات معمولاً کمتر از ۱ درصد ارزش خرید است، اما میتواند از ضررهای میلیونها تومانی جلوگیری کند.
جمعبندی فنی: ارزیابی تناسب معماری هلیکال با الزامات پروژه شما
انتخاب یک سیستم انتقال قدرت، هرگز یک تصمیم صرفاً اقتصادی نیست؛ بلکه یک معادله مهندسی است که متغیرهای آن شامل راندمان انرژی، پروفایل بار دینامیکی و محدودیتهای فضایی میشود. گیربکس هلیکال با تکیه بر درگیری تدریجی دندانهها و راندمان انتقال قدرت بالای ۹۵ درصد، استاندارد طلایی برای کاربردهای مداوم و سنگین در صنایع ایران تثبیت شده است. با این حال، موفقیت این تجهیز در گرو سه رکن اساسی است: محاسبه دقیق ضریب سرویس بر اساس شوکهای مکانیکی واقعی، اجرای پروتکلهای همراستایی لیزری در زمان نصب، و پایش دورهای وضعیت روغن و یاتاقانها.
پیش از نهایی کردن سفارش خرید، نقشه سهبعدی ماشینآلات و دیاگرام بار کاری روزانه را با کاتالوگ فنی سازنده تطبیق دهید. یک ساعت زمان صرف شده برای تحلیل دقیقتر ضریب سرویس و انتخاب روغن واسکازین مناسب، میتواند ماهها توقف ناخواسته خط تولید را در آینده حذف کند.
سوالات متداول (FAQ)
چرا چرخدندههای مارپیچ به دلیل ماهیت خود به تحمل نیروی محوری (Axial thrust) نیاز دارند؟
زاویهدار بودن دندانهها (Helix Angle) باعث میشود نیروی انتقالی به دو مولفه شعاعی و محوری تجزیه شود. این نیروی محوری تمایل دارد شفت را به سمت بیرون هل دهد. برای خنثی کردن این اثر مخرب، مهندسان طراح از یاتاقانهای تماس زاویهای (Angular Contact) یا غلتکی مخروطی استفاده میکنند. در گیربکسهای بسیار سنگین نیز به سراغ طراحی دندههای جناغی (Double Helical) میروند تا نیروهای محوری دو سمت یکدیگر را کاملاً خنثی کنند.
چگونه میتوان نسبت تبدیل کل را در گیربکسهای چند مرحلهای (Multi-stage) محاسبه کرد؟
در یک آرایش چند مرحلهای، نسبت تبدیل کل از حاصلضرب نسبت تبدیل هر مرحله مجزا به دست میآید. به عنوان مثال، اگر مرحله اول کاهش دور ۱ به ۴ و مرحله دوم ۱ به ۵ باشد، نسبت تبدیل نهایی ۱ به ۲۰ خواهد بود. این معماری چندمرحلهای به گیربکسهای شفت مستقیم اجازه میدهد تا بدون نیاز به چرخدندههای غولپیکر، به دورهای خروجی بسیار پایین و گشتاورهای نجومی دست یابند.
تفاوت کاربردی و محدودیتهای گشتاوری بین شفت ورودی توخالی (Hollow shaft) و شفت جامد چیست؟
شفت توخالی امکان نصب مستقیم گیربکس روی شفت ماشینآلات (بدون نیاز به کوپلینگ) را فراهم میکند که فضای اشغالشده و هزینههای نصب را کاهش میدهد. اما از نظر مهندسی، سوراخ کردن مرکز شفت، ممان اینرسی (Moment of Inertia) و مقاومت پیچشی آن را به شدت کاهش میدهد. بنابراین، در کاربردهایی که گشتاور خروجی از حد مشخصی فراتر میرود یا بارهای ضربهای شدید وجود دارد، استفاده از شفت جامد به همراه کوپلینگهای انعطافپذیر برای جلوگیری از پیچش و شکست شفت الزامی است.
منابع:
نظر خود را به اشتراک بگذارید