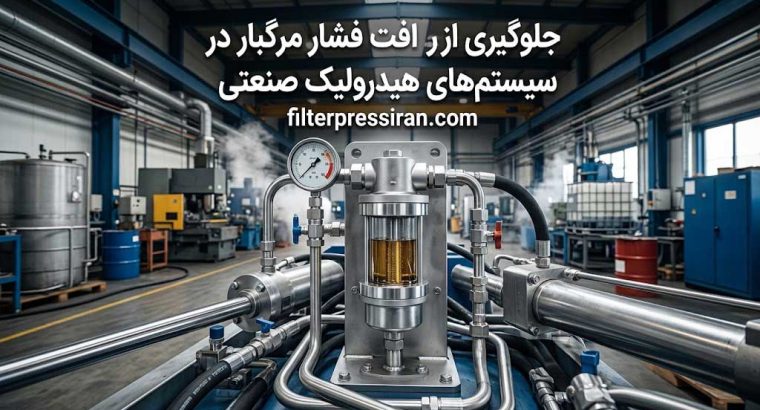
جلوگیری از افت فشار مرگبار در سیستمهای هیدرولیک صنعتی
خروج ناگهانی یک خط آبگیری لجن از مدار، برای مدیران کارخانههای فرآوری معدنی و تصفیهخانههای صنعتی کابوسی پرهزینه است. لجن نیمهمایع جاری میشود. کیکها شکل نمیگیرند. شفافیت آب برگشتی به چرخه تولید در کسری از ساعت از بین میرود و حوضچههای تهنشینی لبریز میشوند. ریشه این بحران زنجیرهای معمولاً فرسودگی پمپهای دوغاب یا گرفتگی خطوط لولهکشی نیست؛ بلکه از ناتوانی مدار در حفظ نیروی کلمپینگ (Clamping Force) ناشی میشود. قلب تپنده این فرایند یعنی یونیت هیدرولیک فیلتر پرس، نقشی حیاتی در پایداری بار ایفا میکند. افت تدریجی یا ناگهانی بار هیدرولیک، صفحات را از آببندی خارج میکند و به پاشش پرفشار سوسپانسیون میانجامد. مهار این چالش، نیازمند درک مهندسی دقیق از دینامیک سیالات تحت فشار و مکانیزمهای قفلکننده مکانیکی است.
کالبدشکافی مکانیسم قفل فشار؛ فشار عملیاتی واقعی مدار چقدر است؟
تراکم مکانیکی اولیه و نگهداشتن صفحات در طول تزریق، دو رفتار کاملاً متفاوت در طراحی هیدرولیک میطلبند. مدار در ثانیههای نخست تنها وزن صفحات متحرک را جابهجا میکند؛ اصطکاک ناچیز است و مقاومت سیال اندک. اما با تماس لبههای آببندی، رفتار سیستم دگرگون میشود. بار اعمالی جک باید بر فشار داخلی ناشی از ورود پیوسته دوغاب با بوسترهای فشار بالا غلبه کند. اگر فشار پمپاژ لجن به ۱۶ بار برسد، نیروی گسترده در سطح مقطع کل صفحات به صدها تن نیرو بر جک اصلی تبدیل خواهد شد.
دینامیک رفتار جک دوطرفه و پکینگهای پلیاورتان در چرخه نگهداری بار
نگهداری پیوسته این بار عظیم، بر دوش آببندهای پیستون جک است. پکینگهای پلیاورتان تحت تنش شعاعی شدید قرار میگیرند. هرگونه تغییر در لقی مجاز میان پیستون و سیلندر یا موج برداشتن شفت پیستون، به فرار میکروسکوپی روغن میانجامد. کاهش جزئی تراکم آببندها، نشتی داخلی خاموشی پدید میآورد که فشارسنجهای آنالوگ سنتی در لحظات ابتدایی از ثبت آن ناتواناند.
تمایز فاز تراکم مکانیکی و فاز تزریق لجن زیر فشار بوستر
شاسی تیرورقی در لحظه اوج فشار، رفتار الاستیک دارد. تیرهای جانبی تحت کشش قرار میگیرند و ستون انتهایی کمی انحراف الاستیک پیدا میکند. اگر مدار نتواند انبساط حجمی ناشی از گرمایش روغن و خستگی شاسی را جبران کند، تماس فشرده صفحات شکسته میشود. شیرهای یکطرفه پیلوتی (Pilot-operated Check Valves) خط دفاعی مدار در این مقطع بهشمار میروند؛ کوچکترین ذره آلودگی در نشیمنگاه این شیرها، سوپاپ را نیمهباز نگه داشته و تخلیه آهسته سیال به مخزن را آغاز میکند.
علل ریشهای افت بار هیدرولیک و پیامدهای آن در کیفیت کیکگیری
تداوم چرخه، تنش حرارتی بالا پدید میآورد. سیال داغ روانتر میشود. در سیستمهایی با دوره کاری سنگین، دمای روغن به سرعت از مرز ۶۰ درجه سانتیگراد عبور میکند و ویسکوزیته کینماتیک آن افت محسوسی مییابد. افت ویسکوزیته یعنی افزایش تصاعدی نشتیهای داخلی در اسپول شیرهای برقی و کوپلینگها.
تجزیه حرارتی روغن و فرار سیال از بلوک منیفولد
در روغن داغ، لایه محافظ روانکاری تخریب میشود. ذرات میکرونی فلز از دیواره سیلندر و پمپ جدا شده و به درون اسپول منیفولد هیدرولیک نفوذ میکنند. خراشهای میکروسکوپی در بدنه منیفولد بلوکی، کانالهای فرعی بازگشت سیال به تانک را بدون دخالت فرمان الکتریکی میسازند. نتیجه ملموس: افت فشار ۱۰ تا ۳۰ درصدی طی چند دقیقه.
فرار لجن از گوشههای صفحات فیلتر و آسیب مستقیم به پارچهها
پیامد افت بار بلافاصله نمایان میشود. لبههای پلیپروپیلنی صفحات فاصله میگیرند. لجن ساینده با سرعت و فشار بالا از درزها به بیرون میپاشد. این پدیده پاشش لجن (Slurry Spurt)، بافت الیاف مونو و چندرشتهای پارچهها را در نواحی درزبندی پاره میکند و کیکهایی ناهمگون و خیس بر جای میگذارد؛ رخدادی که پایداری عملیاتی دستگاه فیلتر پرس را در واحدهای صنعتی با بحران راندمان مواجه میسازد.
تداخل نوسان فشار با کارکرد سینی قطرهگیر و تخلیه هوا با بلوئر
ناپایداری در چرخه فشار، تجهیزات جانبی را هم از کارایی میاندازد. در مرحله تخلیه هوا با بلوئر (Core Blow)، کانالهای میانی باید زیر فشار هوای فشرده خشک شوند؛ هرگونه لقی صفحات این مرحله را بیاثر کرده و هوای فشرده را از درزها هدر میدهد. همچنین نشت نامتقارن، جکهای بازوی سینی قطرهگیر (Drip Tray) را دچار اعوجاج مکانیکی کرده و جمعآوری پساب فیلترشده را به اختلال میکشد.
استانداردهای طراحی مدار پایدار و کارکرد ایمن یونیت هیدرولیک فیلتر پرس
جلوگیری از این افت ویرانگر با ارتقای تصادفی اندازه پمپها به دست نمیآید، بلکه بازنگری در آرایش مدار و انتخاب مهندسیشده تجهیزات را میطلبد.
پیکربندی مدارهای ترکیبی و نقش اکومولاتورها در مرحله Squeeze
استفاده از پمپهای دوبل (ترکیب دندهای پرحجم با پیستونی فشار بالا) رویکردی مهندسی برای مدیریت مصرف توان و دمای سیال است. حرکت سریع جک با پمپ کمفشار صورت میگیرد و تثبیت بار نهایی به عهده پمپ پیستونی دبیمتغیر گذاشته میشود. همچنین نصب اکومولاتورهای هیدروپنوماتیک دیافراگمی پرشده با گاز نیتروژن، ضربات ناشی از قطع و وصل پمپ تزریق و مرحله فشردهسازی نهایی (Squeeze) را مستهلک میکند و کسر حجم سیال را بدون استارت دوباره الکتروموتور سریعاً جبران مینماید.
بلوغ مهندسی بومی؛ استانداردسازی خطوط آبگیری با فیلتر پرس ایران
حل پایدار این چالشهای هیدرولیکی مستلزم همگرایی محاسبات سازهای شاسی با طراحی دقیق بلوکهای منیفولد است. در صنعت داخلی، مجموعه فیلتر پرس ایران بهعنوان یکی از تولیدکنندگان تخصصی خطوط جداسازی جامد از مایع، توانسته این دغدغهها را با تکیه بر استانداردهای مهندسی برطرف کند. این مجموعه با بهرهگیری از آزمایشگاه اختصاصی تست لجن و سیال، رفتار دانهبندی و تراکمپذیری مواد را پیش از ساخت تحلیل کرده و تولید کیک لجن با درصد خشکی تضمینشده را محقق میسازد. بهکارگیری شیرآلات کنترل فشار ضدچکه، سیلندرهای ماشینکاریشده با روکش کروم سخت و گارانتی معتبر ۳۶ ماهه در ساختار انواع فیلترپرس، احتمال افت فشار ناگهانی را به صفر نزدیک کرده است.
ارتقای پایش دیجیتال و ثبات بیوقفه تولید
تجهیز سامانه به فیلتراسیون میکرونی در خطوط برگشت، مبدلهای حرارتی کارآمد و حسگرهای دیجیتال پایش فشار پیوسته متصل به پیالسی، امکان رهگیری آنلاین مدار را برای اپراتور فراهم میآورد. این رویکرد، پایداری فشار عملیاتی در هر یونیت هیدرولیک فیلتر پرس را تضمین میکند و از بروز خسارتهای پرهزینه توقف خط ممانعت به عمل میآورد.
مشاوره تخصصی و عیبیابی خطوط آبگیری
اگر کارخانه یا تصفیهخانه شما با چالش افت فشار مدار، خیسی کیک یا نشت مداوم پساب روبهرو است، پیش از فرسودگی کامل قطعات، سامانه خود را ارزیابی مهندسی کنید. برای دریافت آنالیز آزمایشگاهی لجن، طراحی مدار اختصاصی هیدرولیک و بررسی استانداردهای فنی، همین حالا با کارشناسان فنی فیلتر پرس ایران تماس بگیرید و از پشتیبانی جامع ۳۶ ماهه بهرهمند شوید.