نقطه جوش یا پرس جوش؟ کدام دستگاه برای خط تولید مناسبتر است؟
در یک خط تولید صنعتی، گاهی چند ثانیه کاهش در زمان انجام یک عملیات میتواند ظرفیت تولید یک شیفت کامل را تغییر دهد. حالا اگر قرار باشد هزاران قطعه فلزی در طول ماه به یکدیگر متصل شوند و کیفیت تمام اتصالات نیز یکنواخت باقی بماند، انتخاب دستگاه جوش به یکی از تصمیمهای مهم خط تولید تبدیل میشود. این انتخاب فقط به قیمت دستگاه یا توان الکتریکی آن محدود نیست و عواملی مانند جنس قطعه، ضخامت ورق، تعداد نقاط جوش، سرعت تولید، زمان سیکل، نوع فیکسچر، سیستم خنککاری و میزان اتوماسیون نیز باید بررسی شوند. به همین دلیل یکی از پرسشهای مهم مدیران تولید این است که دستگاه نقطه جوش برای خط تولید مناسبتر است یا دستگاه پرس جوش؟
پاسخ این سؤال برای تمام کارخانهها یکسان نیست. هر دو دستگاه در خانواده جوشکاری مقاومتی قرار میگیرند، اما ساختار دستگاه، نحوه اعمال فشار، حرکت الکترودها، شکل قطعه و نوع فرآیند تولید میتواند انتخاب نهایی را تغییر دهد. برای یک خط تولید با قطعات ورقی و تعداد زیادی اتصال تکراری، مشخصات موردنیاز با کارخانهای که قطعات ضخیم، پیچیده یا دارای نقاط جوش خاص تولید میکند متفاوت خواهد بود. بنابراین اگر قرار است برای یک خط تولید جدید دستگاه خریداری شود، بهتر است قبل از توجه به قیمت، نیاز واقعی فرآیند مشخص شود.
جوشکاری مقاومتی چیست و چرا در خط تولید اهمیت دارد؟
جوشکاری مقاومتی یکی از روشهای صنعتی اتصال فلزات است که در آن جریان الکتریکی و فشار مکانیکی بهصورت همزمان نقش اصلی را ایفا میکنند. هنگامی که جریان از محل تماس قطعات عبور میکند، به دلیل مقاومت الکتریکی در آن ناحیه حرارت ایجاد میشود و در صورت تنظیم صحیح جریان، زمان و فشار، شرایط لازم برای ایجاد اتصال فراهم خواهد شد. نقطه جوش یکی از شناختهشدهترین روشهای این خانواده است که در آن اتصال در نقاط مشخصی از قطعات ایجاد میشود. این روش به دلیل سرعت مناسب، قابلیت تکرار و امکان استفاده در فرآیندهای تولید انبوه، جایگاه مهمی در صنایع مختلف پیدا کرده است.
اهمیت این روش زمانی بیشتر مشخص میشود که کارخانه با تعداد زیادی محصول مشابه سروکار داشته باشد. در تولید محدود، شاید سرعت انجام هر جوش اهمیت زیادی نداشته باشد، اما در یک خط تولید که روزانه صدها یا هزاران قطعه تولید میشود، حتی اختلاف چند ثانیه در هر سیکل میتواند روی ظرفیت نهایی اثر بگذارد. به همین دلیل استفاده از دستگاه جوش مقاومتی صنعتی مناسب میتواند به کنترل بهتر فرآیند، افزایش تکرارپذیری و مدیریت زمان تولید کمک کند. البته دستیابی به این مزایا به انتخاب صحیح دستگاه، تنظیم درست پارامترها و استفاده از تجهیزات جانبی مناسب نیز وابسته است.
دستگاه نقطه جوش چیست؟
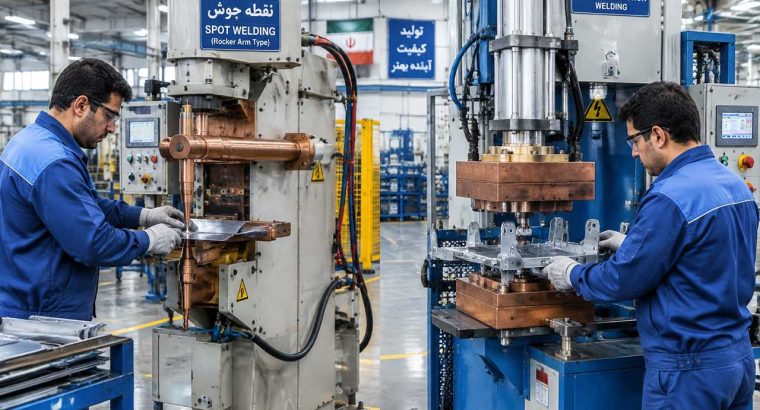
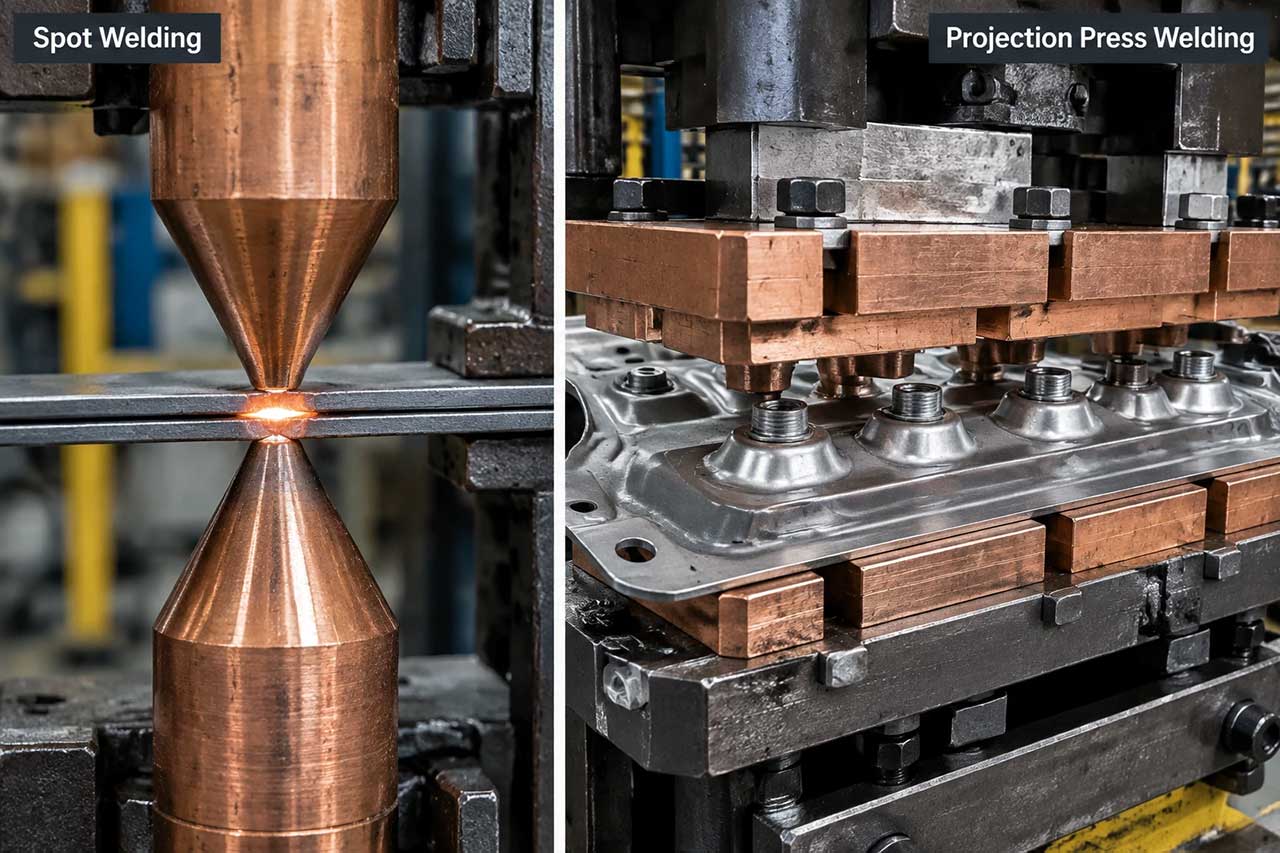
دستگاه نقطه جوش برای اتصال قطعات فلزی در نقاط مشخص طراحی شده است. در این روش، قطعات در محل موردنظر بین الکترودها قرار میگیرند و با اعمال فشار مناسب، جریان الکتریکی از ناحیه اتصال عبور میکند. حرارت ایجادشده در محل تماس باعث شکلگیری ناحیه جوش میشود و پس از پایان سیکل، اتصال ایجادشده میتواند قطعات را در کنار یکدیگر ثابت نگه دارد. بسته به طراحی دستگاه، اجزایی مانند ترانسفورماتور، تابلو کنترل، بازو، فک، الکترود، سیستم پنوماتیک و سیستم خنککاری در ساختار آن وجود دارند.
یکی از مهمترین مزایای دستگاه نقطه جوش صنعتی سرعت و تکرارپذیری مناسب آن در تولید قطعات مشابه است. برای مثال در قطعات ورقی، برخی مجموعههای خودرو، تجهیزات فلزی، لوازم خانگی و بسیاری از محصولات صنعتی ممکن است تعداد زیادی نقطه اتصال وجود داشته باشد. در چنین شرایطی اگر فیکسچر، الکترود و دستگاه متناسب با قطعه انتخاب شده باشند، امکان اجرای سریع و منظم نقاط جوش فراهم میشود. به همین دلیل این دستگاهها برای بسیاری از خطوط تولید پرتعداد مورد توجه قرار میگیرند.
دستگاه پرس جوش چیست؟
دستگاه پرس جوش نیز از تجهیزات جوش مقاومتی محسوب میشود، اما در این نوع دستگاه، نحوه اعمال فشار و حرکت کنترلشده الکترودها اهمیت ویژهای پیدا میکند. در بسیاری از تجهیزات صنعتی، سیستم پنوماتیک برای ایجاد نیروی لازم مورد استفاده قرار میگیرد و امکان طراحی بخشهای مختلف دستگاه متناسب با قطعه و فرآیند تولید وجود دارد. به همین دلیل پرس جوش را نباید صرفاً دستگاهی قدرتمندتر از نقطه جوش دانست؛ بلکه تفاوت اصلی میتواند در ساختار، نحوه اعمال نیرو، نوع ابزار و کاربرد صنعتی دستگاه باشد.
در خطوطی که قطعات به فشار کنترلشده نیاز دارند یا محل قرارگیری نقاط جوش به استفاده از فک، بازو یا فیکسچر خاصی احتیاج دارد، دستگاه پرس جوش صنعتی میتواند گزینه قابل بررسی باشد. همچنین در برخی کاربردها امکان استفاده از تجهیزات سفارشی، الکترودهای فرمدار و فیکسچرهای اختصاصی وجود دارد. همین قابلیت انعطافپذیری باعث میشود برخی تولیدکنندگان برای فرآیندهای خاص به جای استفاده از یک دستگاه عمومی، به سراغ تجهیزاتی بروند که متناسب با قطعه و فرآیند آنها طراحی شده باشد.
نقطه جوش یا پرس جوش؛ تفاوت این دو دستگاه چیست؟
برای پاسخ دقیق به این سؤال باید چند عامل مختلف را همزمان بررسی کرد. دستگاه نقطه جوش معمولاً زمانی مورد توجه قرار میگیرد که فرآیند تولید شامل ایجاد نقاط اتصال تکراری روی قطعات ورقی یا فلزی باشد. در مقابل، پرس جوش در کاربردهایی که کنترل نیروی مکانیکی، نحوه حرکت الکترود یا طراحی فیکسچر اهمیت بیشتری دارد، میتواند گزینه مناسبی باشد. البته این تقسیمبندی مطلق نیست و هر دو نوع تجهیزات میتوانند با توجه به طراحی و امکانات خود در فرآیندهای مختلف استفاده شوند.
بنابراین اگر از ابتدا مشخص نباشد که چه قطعهای قرار است جوشکاری شود، چه تعداد محصول در روز تولید خواهد شد و محل نقاط اتصال کجاست، مقایسه دو دستگاه فقط براساس قیمت یا توان نمیتواند تصمیم دقیقی ایجاد کند. انتخاب حرفهای باید از محصول و فرآیند شروع شود و سپس مشخصات دستگاه براساس آن تعیین شود.
جنس قطعه؛ اولین معیار انتخاب دستگاه جوش
یکی از مهمترین عوامل در انتخاب دستگاه جوشکاری مقاومتی، جنس قطعاتی است که قرار است به یکدیگر متصل شوند. فلزات مختلف از نظر مقاومت الکتریکی و رسانایی حرارتی رفتار یکسانی ندارند و همین مسئله میتواند روی جریان موردنیاز، زمان جوشکاری، فشار الکترود و نوع الکترود اثر بگذارد. فولاد، فولاد ضدزنگ، ورقهای پوششدار و آلومینیوم از جمله موادی هستند که شرایط جوشکاری متفاوتی دارند.
این مسئله در کارخانههایی که با چند نوع متریال کار میکنند اهمیت بیشتری دارد. برای مثال دستگاه نقطه جوش آلومینیوم باید براساس ویژگیهای این فلز و نیاز واقعی فرآیند انتخاب شود. در برخی کاربردهای صنعتی نیز فناوری MFDC به دلیل قابلیتهای کنترلی خود مورد توجه قرار میگیرد. بنابراین بهتر است قبل از خرید، جنس قطعه و محدوده متریال مورد استفاده در خط تولید بهصورت دقیق مشخص شود تا دستگاه انتخابشده پاسخگوی شرایط واقعی کارخانه باشد.
ضخامت قطعات چه نقشی در انتخاب دستگاه دارد؟
بعد از جنس قطعه، ضخامت نیز اهمیت بسیار زیادی دارد. دستگاهی که برای ورقهای نازک انتخاب میشود لزوماً برای قطعات ضخیم مناسب نیست و برعکس، استفاده از دستگاهی با ظرفیت بسیار بالاتر از نیاز واقعی نیز ممکن است هزینه خرید و بهرهبرداری را افزایش دهد. به همین دلیل قبل از خرید دستگاه نقطه جوش باید حداقل و حداکثر ضخامت قطعات مشخص شود.
اگر خط تولید با چند ضخامت مختلف کار میکند، دستگاه باید دامنه مناسبی از تنظیمات را در اختیار اپراتور قرار دهد. همچنین نباید فقط به توان اسمی دستگاه توجه کرد. ساختار ترانسفورماتور، سیستم کنترل جریان، نوع بازو، الکترود، سیستم اعمال نیرو و روش خنککاری نیز در عملکرد نهایی دستگاه تأثیرگذار هستند. بررسی مجموعه این عوامل میتواند احتمال انتخاب دستگاه نامتناسب با خط تولید را کاهش دهد.
تعداد نقاط جوش؛ عاملی مهم در خطوط تولید پرتعداد
تعداد نقاط جوش هر محصول میتواند بهطور مستقیم روی انتخاب دستگاه اثر بگذارد. محصولی که تنها پنج نقطه اتصال دارد با محصولی که دارای صدها نقطه جوش است، نیازهای یکسانی ندارد. در تولید انبوه، هرچه تعداد نقاط بیشتر شود، زمان اجرای هر سیکل و سرعت جابهجایی قطعه اهمیت بیشتری پیدا میکند.
برای چنین خطوطی، علاوه بر سرعت دستگاه باید به نحوه قرارگیری قطعه، نوع فیکسچر، دسترسی الکترودها و قابلیت اجرای چند نقطه جوش نیز توجه کرد. در برخی خطوط ممکن است دستگاه نقطه جوش اتوماتیک یا تجهیزات چندنقطهای بهرهوری بالاتری ایجاد کنند، در حالی که در یک فرآیند سادهتر، دستگاه استاندارد میتواند نیاز تولید را برطرف کند. بنابراین تعداد نقاط جوش باید پیش از انتخاب تجهیزات بهصورت دقیق محاسبه شود.
زمان سیکل جوشکاری چرا اهمیت دارد؟
یکی از موضوعاتی که در زمان انتخاب تجهیزات صنعتی نباید نادیده گرفته شود، زمان سیکل جوشکاری است. سیکل فقط مدت عبور جریان نیست، بلکه مراحل نزدیک شدن الکترود، اعمال فشار، عبور جریان، نگهداری و آزاد شدن الکترود نیز میتوانند روی زمان نهایی اثر داشته باشند.
در یک خط تولید با تیراژ بالا، اختلاف چند ثانیه در هر سیکل ممکن است در پایان یک شیفت به اختلاف قابل توجهی در تعداد محصولات تولیدشده تبدیل شود. به همین دلیل مدیر تولید باید ظرفیت واقعی دستگاه را در شرایط کاری موردنظر بررسی کند و صرفاً به عددهای اسمی اکتفا نکند. سرعت حرکت الکترود، زمان پاسخ سیستم کنترل و امکان تنظیم مناسب پارامترهای جوش از جمله مواردی هستند که میتوانند بر عملکرد واقعی خط اثر بگذارند.
فشار الکترود و جریان جوشکاری؛ دو پارامتر تعیینکننده
در جوشکاری مقاومتی نقطهای، جریان الکتریکی تنها عامل مؤثر در ایجاد اتصال نیست. فشار الکترود نیز اهمیت زیادی دارد و باید با نوع قطعه و فرآیند هماهنگ باشد. فشار بیش از حد یا کمتر از مقدار موردنیاز میتواند شرایط تماس قطعات را تغییر دهد و روی فرآیند ایجاد اتصال اثر بگذارد.
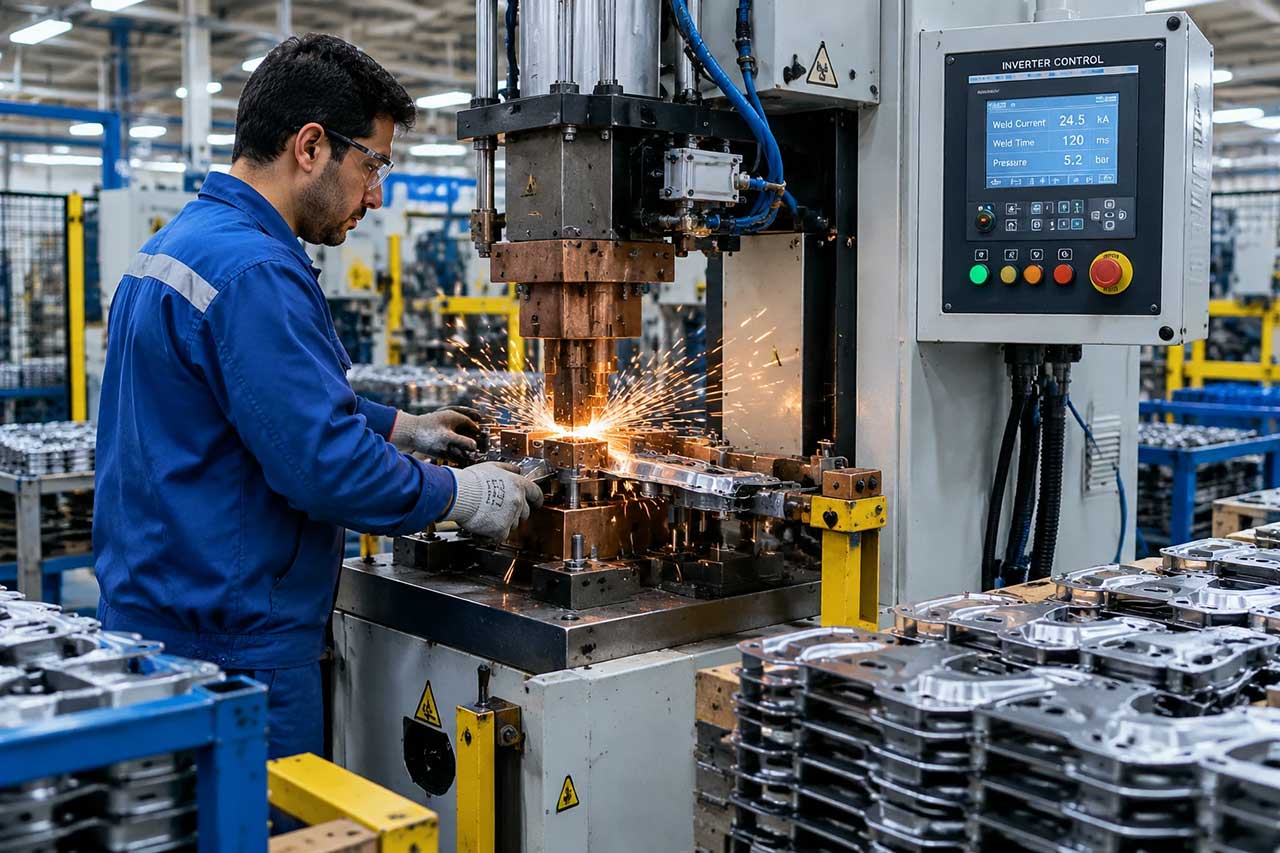
به همین دلیل دستگاههای صنعتی مناسب معمولاً باید امکان کنترل و تنظیم پارامترهای اصلی را فراهم کنند. جریان، زمان و فشار باید در کنار یکدیگر مورد بررسی قرار گیرند. در برخی مدلهای صنعتی، کنترل دیجیتال و سیستمهای پنوماتیک برای تنظیم دقیقتر فرآیند استفاده میشوند. انتخاب الکترود مناسب نیز در کنار این موارد اهمیت دارد، زیرا شکل و جنس الکترود میتواند بر نحوه انتقال جریان و تماس با قطعه اثر بگذارد.
فیکسچر جوشکاری؛ حلقهای مهم در فرآیند تولید
گاهی مشکل اصلی یک خط تولید از دستگاه جوش ناشی نمیشود، بلکه از نحوه قرارگیری قطعه است. اگر قطعه در هر سیکل در موقعیت متفاوتی قرار گیرد، محل نقاط جوش نیز تغییر میکند و تکرارپذیری فرآیند کاهش مییابد. اینجاست که فیکسچر جوشکاری نقش مهم خود را نشان میدهد.
فیکسچر میتواند قطعه را در موقعیت مشخص نگه دارد تا اپراتور یا سیستم اتوماتیک بتواند فرآیند را با شرایط تقریباً یکسان تکرار کند. برای قطعات پیچیده، ممکن است طراحی فیکسچر اختصاصی حتی به اندازه انتخاب دستگاه اهمیت داشته باشد. همچنین نوع فیکسچر باید با بازوها، الکترودها و نحوه دسترسی دستگاه به نقاط اتصال هماهنگ شود. بنابراین در یک خط تولید حرفهای، دستگاه و فیکسچر باید بهعنوان دو بخش مرتبط از یک سیستم دیده شوند.
آیا دستگاه نقطه جوش اینورتر MFDC برای خط تولید مناسب است؟
در سالهای اخیر دستگاه نقطه جوش اینورتر MFDC نیز در برخی کاربردهای صنعتی مورد توجه قرار گرفته است. این تجهیزات از فناوری اینورتر برای ایجاد و کنترل جریان جوش استفاده میکنند و بسته به طراحی دستگاه میتوانند کنترل مناسبی بر فرآیند جوشکاری ارائه دهند.
البته نمیتوان گفت MFDC برای تمام کارخانهها انتخاب مناسبتری است. اگر یک کارگاه با حجم تولید پایین و قطعات ساده کار کند، ممکن است یک دستگاه استاندارد نیاز آن را بهخوبی برطرف کند. اما در خطوطی که کنترل فرآیند، تکرارپذیری، تولید انبوه یا جوشکاری موادی مانند آلومینیوم اهمیت بیشتری دارد، بررسی تجهیزات MFDC میتواند منطقی باشد. در نهایت انتخاب باید بر اساس مشخصات واقعی قطعه و فرآیند انجام شود، نه صرفاً فناوری بهکاررفته در دستگاه.
سیستم خنککاری را جدی بگیرید
ایجاد حرارت بخش جداییناپذیر فرآیند جوش مقاومتی است. در یک خط تولید که دستگاه برای ساعتهای طولانی و با تعداد سیکل بالا کار میکند، مدیریت حرارت اهمیت بیشتری پیدا میکند. افزایش بیش از حد دما میتواند روی عملکرد تجهیزات و عمر برخی قطعات تأثیر بگذارد و به همین دلیل سیستم خنک کاری دستگاه جوش باید متناسب با ظرفیت و شرایط کاری انتخاب شود.
هنگام مقایسه قیمت دستگاه نقطه جوش نیز نباید فقط مبلغ اولیه خرید را در نظر گرفت. سیستم خنککاری، مصرف انرژی، تجهیزات پنوماتیک، الکترودها، هزینه نگهداری و امکانات کنترل نیز بخشی از هزینه واقعی استفاده از دستگاه هستند. نگاه به هزینه کل مالکیت میتواند تصویر دقیقتری از ارزش یک دستگاه برای کارخانه ارائه دهد.
نقش الکتروتکنوتک در تأمین تجهیزات جوش مقاومتی
الکتروتکنوتک در زمینه تولید تجهیزات جوش مقاومتی، محصولات مختلفی از جمله دستگاههای نقطه و پرس جوش، دستگاههای جوش سر به سر، تجهیزات جوش درز و برخی تجهیزات سفارشی را ارائه میکند. این تنوع میتواند برای کارخانههایی که با فرآیندهای مختلف جوشکاری سروکار دارند اهمیت داشته باشد، زیرا نیاز هر خط تولید الزاماً با خط تولید دیگر یکسان نیست.
یکی از نکات مهم در خرید تجهیزات صنعتی، دریافت راهکار متناسب با فرآیند واقعی کارخانه است. در چنین شرایطی مشخصات قطعه، جنس و ضخامت، تعداد نقاط جوش، ظرفیت تولید، محل اتصال، نوع فیکسچر و نیاز به اتوماسیون باید بررسی شود. شرکت الکتروتکنوتک علاوه بر تجهیزات جوشکاری، خدماتی مانند نصب و راهاندازی، آموزش اپراتور، تعمیر و نگهداری، تأمین قطعات و مشاوره فنی را نیز ارائه میکند. این خدمات برای خطوطی که توقف دستگاه میتواند باعث اختلال در برنامه تولید شود، اهمیت ویژهای دارند.
اشتباهات رایج هنگام خرید دستگاه نقطه جوش
یکی از اشتباهات رایج این است که خریدار تنها براساس قیمت تصمیم بگیرد. ممکن است دستگاهی در زمان خرید ارزانتر باشد، اما از نظر سرعت تولید، ظرفیت کاری، سیستم خنککاری، امکانات کنترل یا هزینه نگهداری برای خط تولید مناسب نباشد. به همین دلیل قیمت دستگاه جوش مقاومتی باید در کنار مشخصات فنی و هزینههای بلندمدت بررسی شود.
اشتباه دیگر، انتخاب دستگاه بدون آزمایش قطعه واقعی است. اگر امکان تست وجود داشته باشد، بهتر است نمونه واقعی محصول با دستگاه موردنظر بررسی شود تا نحوه دسترسی الکترودها، کیفیت اتصال، زمان سیکل و شرایط عملیاتی مشخص شود. همچنین باید میزان تولید روزانه و تعداد سیکلهای مورد انتظار در هر شیفت از ابتدا مشخص باشد. دستگاهی که برای چند ساعت کار سبک طراحی شده است، لزوماً انتخاب مناسبی برای خط تولید سهشیفته نخواهد بود.
قبل از خرید دستگاه نقطه جوش یا پرس جوش چه اطلاعاتی آماده کنیم؟
قبل از مراجعه به سازنده یا تأمینکننده، بهتر است اطلاعات فرآیند بهصورت دقیق آماده شود. جنس قطعات، ضخامت، ابعاد، تعداد نقاط جوش، تعداد محصولات در هر شیفت، محل دقیق نقاط اتصال، عکس یا نقشه قطعه و شرایط زیرساختی کارخانه میتواند اطلاعات بسیار مفیدی باشد. همچنین باید مشخص شود که آیا فیکسچر اختصاصی، سیستم پنوماتیک، خنککاری خاص یا اتوماسیون موردنیاز است یا خیر.
از طرف دیگر، ظرفیت آینده خط تولید نیز باید مورد توجه قرار گیرد. اگر کارخانه در آینده قصد افزایش تیراژ یا تغییر محصول دارد، بهتر است این موضوع هنگام انتخاب دستگاه مطرح شود. گاهی دستگاهی برای نیاز فعلی کافی است، اما با افزایش تولید به سرعت به محدودیت میرسد. انتخاب تجهیزات با نگاه بلندمدت میتواند از هزینههای دوبارهکاری و تعویض زودهنگام جلوگیری کند.
۵ سوال متداول درباره نقطه جوش و پرس جوش
۱. دستگاه نقطه جوش برای چه صنایعی مناسب است؟
دستگاه نقطه جوش صنعتی برای بسیاری از صنایعی که با قطعات ورقی و فلزی و نقاط اتصال تکراری سروکار دارند کاربرد دارد. صنعت خودرو، لوازم خانگی، تجهیزات فلزی، قطعات ورقی، صنایع الکتریکی و برخی فرآیندهای تولید سیم و مفتول از جمله حوزههایی هستند که میتوان از این فناوری در آنها استفاده کرد. البته نوع دستگاه باید با جنس، ضخامت و حجم تولید هماهنگ باشد.
۲. آیا دستگاه پرس جوش از نقطه جوش بهتر است؟
نمیتوان یک پاسخ ثابت برای همه خطوط تولید ارائه کرد. دستگاه پرس جوش در فرآیندهایی که کنترل فشار، حرکت الکترود و استفاده از فیکسچر اهمیت زیادی دارد میتواند گزینه مناسبی باشد، در حالی که دستگاه نقطه جوش برای بسیاری از فرآیندهای تکراری و تولید انبوه کاربرد دارد. معیار اصلی باید نیاز واقعی خط تولید باشد.
۳. برای تولید انبوه چه ویژگیهایی در دستگاه مهم است؟
در تولید انبوه، زمان سیکل جوشکاری، سرعت حرکت الکترود، تکرارپذیری، کنترل جریان، کنترل فشار، سیستم خنککاری، عمر الکترود و قابلیت اتوماسیون اهمیت زیادی دارند. علاوه بر این موارد، طراحی فیکسچر مناسب نیز میتواند به افزایش سرعت و ثبات فرآیند کمک کند.
۴. آیا دستگاه MFDC برای جوشکاری آلومینیوم مناسب است؟
برخی مدلهای دستگاه MFDC برای جوشکاری آلومینیوم و سایر کاربردهای تخصصی طراحی شدهاند، اما نمیتوان قابلیت یک مدل را به تمام دستگاههای اینورتری تعمیم داد. نوع آلیاژ، ضخامت قطعه، جریان موردنیاز، الکترود و مشخصات دستگاه باید متناسب با کاربرد بررسی شوند.
۵. هنگام خرید دستگاه نقطه جوش چه چیزی را باید از سازنده بپرسیم؟
بهتر است درباره ظرفیت واقعی دستگاه، محدوده ضخامت قابل جوشکاری، جنس قطعات قابل استفاده، زمان سیکل، سیستم خنککاری، نوع ترانسفورماتور، فشار الکترود، نوع کنترل، امکان استفاده از فیکسچر، خدمات نصب و راهاندازی و تأمین قطعات سؤال شود. ارائه نمونه واقعی قطعه به سازنده نیز میتواند به انتخاب دقیقتر دستگاه جوشکاری مقاومتی کمک کند.
نتیجهگیری
پاسخ به سؤال «نقطه جوش یا پرس جوش؛ کدام دستگاه برای خط تولید مناسبتر است؟» به یک عامل واحد وابسته نیست. نمیتوان صرفاً براساس قیمت، توان یا ظاهر دستگاه تصمیم گرفت. جنس و ضخامت قطعه، تعداد نقاط جوش، حجم تولید، زمان سیکل، فشار الکترود، سیستم کنترل، نوع فیکسچر، سیستم خنککاری و میزان اتوماسیون همگی باید در کنار یکدیگر بررسی شوند.
اگر خط تولید با قطعات ورقی و تعداد زیادی نقاط اتصال تکراری سروکار دارد، دستگاه نقطه جوش میتواند گزینه مناسبی برای بررسی باشد. در مقابل، اگر فرآیند به کنترل ویژه فشار، حرکت مشخص الکترود، فیکسچر اختصاصی یا ساختار سفارشی نیاز داشته باشد، دستگاه پرس جوش نیز میتواند انتخاب قابل بررسی باشد. در خطوط پیشرفتهتر نیز فناوریهایی مانند دستگاه نقطه جوش اینورتر MFDC بسته به نوع محصول و شرایط فرآیند میتوانند مورد توجه قرار گیرند.
در نهایت، بهترین انتخاب دستگاهی نیست که صرفاً قدرت بیشتری دارد یا قیمت بالاتری دارد؛ بلکه دستگاهی است که با نیاز واقعی خط تولید هماهنگ باشد و بتواند کیفیت جوش، سرعت تولید، تکرارپذیری و بهرهوری مناسب را فراهم کند. الکتروتکنوتک با ارائه تجهیزات مختلف جوش مقاومتی و امکان ارائه راهکارهای متناسب با کاربردهای صنعتی، میتواند یکی از گزینههایی باشد که تولیدکنندگان هنگام بررسی تجهیزات خط تولید خود مورد ارزیابی قرار دهند.